EN
طلاء المسحوق عبارة عن طريقة تشطيب جافة تستخدم صباغًا ناعمًا ومتدفقًا وخليطًا من الراتنج على المعدن أو الركيزة المتوافقة. على عكس الطلاء السائل، لا يحمل المسحوق أي حامل مذيب. بدلاً من ذلك، يتم تطبيقه كهروستاتيكيًا بحيث تلتصق الجسيمات المشحونة بقطعة عمل مؤرضة، ثم يتم معالجتها تحت الحرارة بحيث تذوب الجسيمات وتتدفق معًا وتترابط كيميائيًا في فيلم مستمر. والنتيجة هي تشطيب أكثر سمكًا وأكثر اتساقًا وأكثر مقاومة بشكل عام للتقطيع والخدش والتآكل من الطلاء الرطب التقليدي.
عندما يسأل الناس ماذا يعني مسحوق الطلاء من الناحية العملية، أبسط إجابة هي: إنها عملية طلاء مبنية على المسحوق الجاف والحرارة بدلاً من السائل والتبخر. يغير هذا الاختلاف كل شيء تقريبًا، بدءًا من كيفية تطبيق الطلاء على خط الإنتاج إلى المدة التي سيستمر فيها الجزء النهائي في الحقل. نظرًا لأن العملية تقضي على تبخر المذيبات، فإنها تنتج أيضًا انبعاثات أقل بكثير من المواد المتطايرة المحمولة جواً أثناء التطبيق، وهو أحد الأسباب التي تجعل طلاء المسحوق أصبح طريقة التشطيب الافتراضية عبر تصنيع الأجهزة، ومكونات السيارات، والألمنيوم المعماري، والأثاث، والمعدات الصناعية.
يشرح هذا الدليل كيفية عمل العملية فعليًا خطوة بخطوة، وما الذي يفصل بين كيمياء المسحوق الرئيسية عن بعضها البعض، وكيف يقارن طلاء المسحوق بالطلاء السائل وفقًا لمعايير الأداء القابلة للقياس، ومدى متانة المسحوق المطبق بشكل صحيح في ظل ظروف بيئية مختلفة.
يتبع كل خط طلاء مسحوق نفس المنطق الأساسي، على الرغم من أن حجم المعدات يختلف من ورشة عمل صغيرة إلى نظام ناقل مؤتمت بالكامل. يعكس التسلسل أدناه سير العمل القياسي المستخدم في معظم التطبيقات الصناعية.
غالبًا ما يتم الاستهانة بمرحلة الإعداد، إلا أنها تحدد معظم أداء الطلاء على المدى الطويل. تصبح أي طبقة زيت أو صدأ أو أكسيد متبقية على الركيزة نقطة ضعف حيث يمكن أن يفقد الفيلم التصاقه لاحقًا، بغض النظر عن مدى جودة تكوين المسحوق نفسه. بعد التنظيف، تمر الأجزاء عبر حجرة الرش حيث يتم تغذية المسحوق من خلال مسدس ينقل شحنة كهربائية إلى كل جسيم. نظرًا لأن قطعة العمل مؤرضة، يتم سحب الجزيئات المشحونة نحوها وتلتف حول الحواف والميزات الغائرة بشكل متساوٍ أكثر مما يسمح به الرش السائل عادةً.
عادةً ما يتم استعادة الرش الزائد الذي لا يهبط على الجزء وإعادة استخدامه، وهو ما يعد إحدى مزايا كفاءة المواد التي تمت مناقشتها أدناه. بمجرد دخول الجزء المطلي إلى فرن المعالجة، يذوب المسحوق، ويتدفق إلى طبقة مستمرة ناعمة، ويخضع لتفاعل كيميائي يؤدي إلى قفل هيكل الغشاء بشكل دائم. إن خطوة الربط المتقاطع هذه هي ما يمنح مسحوق الطلاء المعالج صلابته ومقاومته للمواد الكيميائية؛ لا يتعلق الأمر ببساطة بتجفيف الطلاء بالطريقة التي يعمل بها الطلاء السائل.
لا تتصرف جميع بودرة الطلاء بنفس الطريقة بمجرد معالجتها، لأن نظام الراتنج المستخدم في التركيبة يحدد نقاط قوة الطلاء وحدوده. تغطي ثلاث عائلات من الراتنج الغالبية العظمى من التطبيقات الصناعية والمعمارية.

معروف بالصلابة المتميزة والمقاومة الكيميائية والالتصاق بالركائز المعدنية. يتمثل القيد الرئيسي لها في ميلها إلى الطباشير وفقدان اللمعان تحت ضوء الشمس المباشر لفترة طويلة، ولهذا السبب يتم تحديدها عادةً للمكونات الداخلية مثل العبوات الكهربائية والديكورات الداخلية للأجهزة والآلات الصناعية.

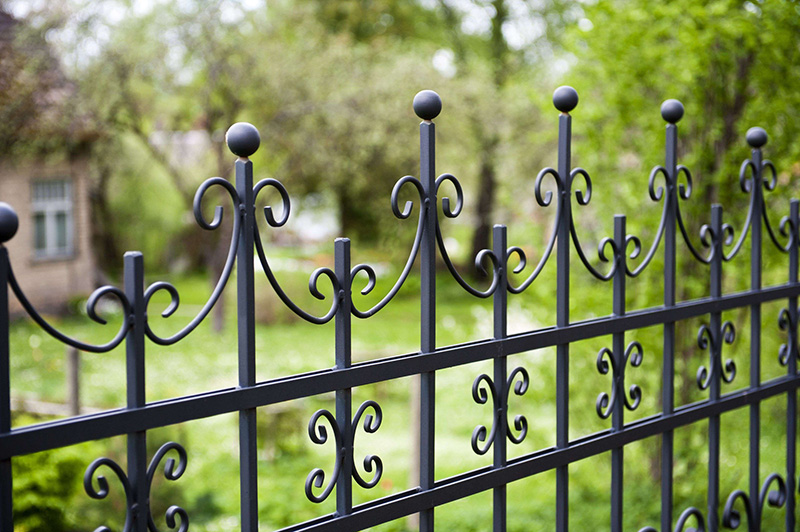
تم تركيبه لأداء قوي في الهواء الطلق، بما في ذلك مقاومة تدهور الأشعة فوق البنفسجية والعوامل الجوية وتلاشي اللون. وهذا يجعل أنظمة البوليستر الاختيار القياسي للأثاث الخارجي، والأسوار، والزخارف المعمارية، ومكونات السيارات السفلية حيث يكون التعرض لأشعة الشمس ثابتًا.
نظام راتينج مخلوط مصمم للجمع بين المقاومة الكيميائية للإيبوكسي وجزء من تحمل البوليستر للأماكن الخارجية. تُستخدم الهجينة بشكل شائع في الأماكن المغلقة حيث يكون التعرض للمواد الكيميائية المعتدلة والمتانة الميكانيكية أمرًا مهمًا، مما يوفر أرضية وسطية عملية بين الكيميائيتين الأخريين.
نادرًا ما يكون الاختيار من بين هؤلاء الثلاثة هو "الأفضل" على مستوى العالم. يتعلق الأمر بمطابقة سلوك الراتنج مع البيئة التي سيعيش فيها الجزء النهائي بالفعل. لوحة التحكم التي لا ترى ضوء الشمس أبدًا تكتسب القليل من ثبات الأشعة فوق البنفسجية للبوليستر، في حين أن الدرابزين الخارجي المطلي بمادة الإيبوكسي المستقيمة من المحتمل أن يتم طباشيرها خلال موسم واحد من التعرض لأشعة الشمس.
عادةً ما يقوم المصنعون بتقييم طريقة التشطيب بمقارنة طلاء المسحوق مع الطلاء السائل عبر مجموعة صغيرة من العوامل القابلة للقياس: مقدار المادة التي تنتهي فعليًا على الجزء، وكم النفايات والانبعاثات التي تولدها العملية، ومدى تناسق اللمسة النهائية من جزء إلى آخر. يلخص الرسم البياني أدناه الأداء النسبي النموذجي المُبلغ عنه عبر عمليات التشطيب الصناعي.
يأتي اثنان من أكبر الاختلافات من كيفية تعامل كل طريقة مع الرش الزائد والمذيبات. يمكن عادة التقاط المسحوق الذي يفتقد الجزء الموجود على الخط الذي تم تكوينه بشكل صحيح وإعادته إلى النظام، وهذا هو السبب في أن معدلات الاستخدام أعلى بكثير من الطلاء السائل، حيث يتم ببساطة فقدان المواد التي تم رشها بشكل زائد. نظرًا لأن طلاء المسحوق لا يحمل أي مذيب، فإنه لا يتطلب أيضًا وقت التبخر الممتد الذي تحتاجه الأنظمة السائلة قبل المعالجة، مما يقلل من وقت الدورة الإجمالي على الخطوط ذات الحجم الكبير.
يحتفظ الطلاء السائل بميزة في عدد قليل من المواقف الضيقة، وخاصة التشطيبات الزخرفية الرقيقة للغاية، وأعمال التهذيب الصغيرة، والركائز التي لا تتحمل درجات حرارة المعالجة بالفرن، مثل بعض المواد البلاستيكية أو مركبات الخشب. ومع ذلك، بالنسبة لمعظم تصنيع المعادن وتشطيب الأجزاء الصناعية، أصبح طلاء المسحوق هو الخيار الافتراضي لأنه يوفر طبقة أكثر سمكًا وصلابة مع نفايات أقل لكل جزء يتم إنتاجه.
المتانة هي السؤال الوحيد الأكثر شيوعًا الذي يطرحه المشترون، والإجابة الصادقة هي أن ذلك يعتمد بشكل كبير على كيمياء الراتنج وظروف التعرض. يوضح الرسم البياني الخطي أدناه اتجاهًا تمثيليًا للمتانة، تم تسجيله على مؤشر المقاومة النسبية، حيث تنتقل ظروف التعرض من البيئات الداخلية المعتدلة إلى البيئات الساحلية أو البحرية العدوانية.
يبرز نمطان. أولاً، تعمل المواد الكيميائية الثلاث بشكل جيد إلى حد معقول في الظروف الداخلية المعتدلة، لذا تكون اختلافات المتانة طفيفة حتى يدخل التعرض للأشعة فوق البنفسجية والرطوبة إلى الصورة. ثانيًا، ينخفض مؤشر مقاومة الإيبوكسي بشكل أسرع بمجرد زيادة التعرض للخارج، وهو ما يطابق سلوك الطباشير المعروف بالإيبوكسي في هذا المجال. يحافظ البوليستر على مستوى مقاومته في الظروف القاسية والساحلية، وهو ما يفسر سبب هيمنته على تطبيقات الأثاث المعماري والخارجي على الرغم من المقاومة الكيميائية الفائقة للإيبوكسي في البيئات المحمية.
بغض النظر عن الكيمياء، فإن سماكة الفيلم وجودة المعالجة تؤدي أيضًا إلى تحقيق نتائج المتانة في العالم الحقيقي. لن يتشابك طلاء المسحوق المعالج بدرجة حرارة أقل من درجة الحرارة أو النافذة الزمنية المحددة بشكل كامل، مما يترك طبقة أكثر ليونة وأقل مقاومة للمواد الكيميائية حتى لو تم اختيار الراتينج الصحيح. وهذا هو السبب في أن عمليات التشطيب ذات السمعة الطيبة تؤكد صحة العلاج من خلال تحديد ملامح درجة الحرارة والوقت بدلاً من الاعتماد على الفحص البصري وحده.
تختلف مستويات الاعتماد حسب الصناعة بناءً على هندسة الأجزاء وحجم الإنتاج ومتطلبات التعرض. يعكس الرسم البياني العمودي أدناه مستويات الاعتماد النموذجية التي تم الإبلاغ عنها عبر قطاعات التشطيب المشتركة.
يؤدي استخدام الألومنيوم المعماري إلى حد كبير إلى أن متطلبات التعرض الخارجي تجعل مقاومة البوليستر للطقس أمرًا شبه ضروري، ولأن مقاطع البثق مناسبة تمامًا للتغطية الكهروستاتيكية المتسقة. يتبع ذلك تصنيع الأجهزة عن كثب، حيث تستفيد الخطوط الآلية ذات الحجم الكبير من دورات المعالجة السريعة لطلاء المسحوق ومعدلات الرفض المنخفضة. يُظهر الأثاث اعتماداً أقل نسبيًا بشكل رئيسي لأن بعض مواد الإطار، مثل بعض الأخشاب والمواد المركبة، لا يمكنها تحمل درجات حرارة المعالجة في الفرن وتتطلب طرق تشطيب بديلة.
نظرًا لأنه لا يوجد نظام راتنج واحد يفوز في كل خاصية، فإن المقارنة متعددة الأبعاد أكثر فائدة من النتيجة الإجمالية الواحدة. يسجل الرسم البياني أدناه كل نظام عبر خمسة معايير اختيار مشتركة على مقياس نسبي.
يؤكد هذا النمط ما تقترحه الخبرة الميدانية بالفعل: يؤدي الإيبوكسي إلى المقاومة الكيميائية والالتصاق ولكنه يتأخر بشكل سيئ في المتانة الخارجية، ويستبدل البوليستر بعض المقاومة الكيميائية بأداء قوي للأشعة فوق البنفسجية، وتقع الأنظمة الهجينة بين كل محور تقريبًا بدلاً من التفوق في أي محور واحد. وهذا هو بالتحديد سبب تسويق السيارات الهجينة على أنها أنظمة متوازنة ذات أغراض عامة وليست أنظمة متخصصة.
عادةً ما يشير المشترون الذين يقومون بتقييم جودة طلاء المسحوق إلى مجموعة صغيرة من طرق الاختبار الموحدة بدلاً من الاعتماد على الحكم البصري وحده. يلخص الجدول أدناه الاختبارات الأكثر شيوعًا في أوراق البيانات الفنية ومواصفات الشراء.
| خاصية الاختبار | ما يقيسه | المعيار النموذجي |
|---|---|---|
| مقاومة رذاذ الملح | زحف التآكل من خط الكاتب تحت التعرض للضباب الملحي | 500 إلى 1000 ساعة |
| التصاق عبر الفتحة | التصاق الفيلم بالركيزة عن طريق اختبار قطع الشبكة | لا يتساقط عند التصنيف 5B |
| صلابة قلم الرصاص | مقاومة الخدش السطحي | 2H إلى 4H |
| مقاومة التأثير | سلامة الفيلم بعد التأثير المباشر والعكسي | لا يوجد تشقق عند 160 رطل |
| الاحتفاظ باللمعان (الأشعة فوق البنفسجية) | يتم الحفاظ على مستوى اللمعان بعد التجوية المتسارعة | يختلف حسب الراتنج، وأعلى بالنسبة للبوليستر |
توجد هذه المعايير لأن أداء الطلاء ليس شيئًا يمكن الحكم عليه بشكل موثوق بالعين المجردة عند نقطة التطبيق. يمكن أن يبدو الفيلم سلسًا ولامعًا تمامًا بعد المعالجة مباشرة، ولكنه يفشل في اختبار الالتصاق أو التآكل بعد أشهر إذا كان إعداد السطح أو ملف المعالجة أقل من المواصفات. يعد طلب بيانات الاختبار المرتبطة بطريقة معترف بها طريقة أكثر موثوقية لتقييم مورد الطلاء بدلاً من الاعتماد على المظهر وحده.
بالإضافة إلى البيانات المقارنة التي تم تناولها بالفعل، هناك العديد من المزايا العملية التي تفسر لماذا أصبح طلاء المسحوق هو طريقة التشطيب الافتراضية في العديد من الصناعات.
None of these advantages make powder coating universally superior. Parts with heat-sensitive substrates, extremely thin decorative requirements, or very low production volumes may still be better served by liquid finishing. The right choice always depends on substrate material, part geometry, expected exposure, and production volume rather than a single "best" answer.
Selecting a coating system comes down to answering a short set of practical questions before specification. Where will the part live once installed, and how much direct sunlight or moisture will it see. What chemical exposure, if any, does the environment involve, such as cleaning agents, fuels, or industrial solvents. How much mechanical stress, impact, or flexing will the coated surface experience during normal use. And finally, what cosmetic requirements apply, including gloss level, texture, and long-term color stability.
For predominantly indoor parts with chemical exposure, epoxy powder coatings generally deliver the best balance of hardness and resistance. For anything installed outdoors or exposed to sustained sunlight, Polyester powder coating is the more defensible choice given its stronger UV and weathering performance. Where a project needs a single system that performs adequately across mixed indoor and light outdoor conditions, Polyester/epoxy (hybrid) powder coatings offer the most practical middle ground without requiring two separate specifications.
It is a dry finishing process where charged powder particles are sprayed onto a grounded part and then cured with heat, forming a durable, continuous film without any solvent carrier.
It means the part's finish was applied through the powder coating process rather than liquid paint, typically indicating a thicker, more chip-resistant surface layer.
Yes, provided the correct resin chemistry is selected. Polyester and hybrid systems are formulated for outdoor exposure, while straight epoxy is generally recommended for indoor applications only.
Service life varies with resin type, film thickness, cure quality, and environmental exposure, but well-applied outdoor-grade systems commonly perform for many years before visible degradation appears.
Generally no. Proper surface preparation, including removal of prior coatings and contamination, is required for the new film to achieve reliable adhesion and expected durability.
Because oversprayed powder that does not land on the part can typically be collected and reused, whereas oversprayed liquid paint is generally lost during application.


 中文 简体
 إنجليزي